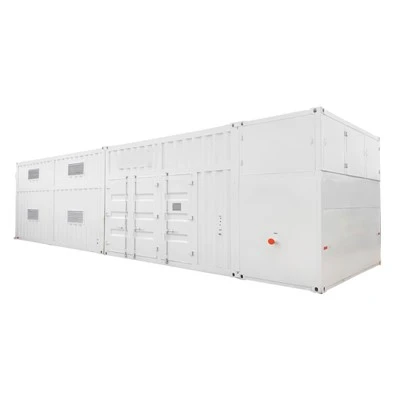
Sissejuhatus
Maagaasi rõhu reguleerimise ja mõõtmise tugisammas (PRMS) on integreeritud libisemis{0}}paigaldatud süsteem, mis on loodud ohutult vastu võtma kõrgsurvegaasi ülekandetorustikest, vähendama seda stabiilse töörõhuni ja mõõtma täpselt mahulist voolukiirust.
Toote spetsifikatsioonid
|
Süsteem |
Tehnoloogia |
Standardne |
Täpsus |
|
Ultraheli mõõtmine |
4-tee / 8-tee ultraheliarvesti |
AGA aruanne nr.9 |
±0,5% või parem |
|
Turbiini mõõtmine |
Gaasiturbiini arvesti |
AGA aruanne nr.7 |
±0,7% tüüpiline |
|
Voolu arvuti |
Kahe üleliigse vooluga arvuti |
AGA 3 / AGA 8 |
Reaalajas{0}}arvutamine |
|
Gaasi kvaliteedi mõõtmine |
Online gaasikromatograaf |
ISO 6976 |
Pidev BTU väärtus |
|
Rõhu ja temperatuuri kompenseerimine |
RTD andurid + nutikad saatjad |
AGA 8 Z-teguri korrigeerimine |
Pidev korrektsioon |
|
Kalibreerimissüsteem |
Väline sertifitseeritud vooluahela kalibreerimine |
ISO/IEC 17025 |
Sertifitseeritud kõrvalekallete aruanne |
Tehnilised andmed
|
Funktsioon |
Tehniline konfiguratsioon |
Standard / KPI |
Jõudlus / Limiit |
|
Ülerõhu kaitse |
Aktiivsed + ooterežiimi monitori regulaatorid + slam-sulgventiilid |
ASME B31.8 ohutusvaru |
Isolatsioonireaktsioon < 2,0 s |
|
Lülitage{0}}jõudlus välja |
Juhtventiilid, millel on mull{0}}tihe tihend |
ANSI/FCI 70-2 klass VI |
Nullleke väljalülitamisel- |
|
Rõhu stabiilsuse kontroll |
Piloot{0}}juhitav regulaatorisüsteem |
Sisekontrolli tolerants |
±1% lukustus-ülesrõhk |
|
Gaasi puhtuse nõue |
Mitmeastmeline eraldamine + pilootkaitse disain |
Süsteemi ühilduvuse nõue |
Stabiilseks tööks soovitatav puhas ja kuiv gaas |
|
Gaasi filtreerimine |
Kahekordne mitme{0}}tsükloni eraldamise süsteem |
Osakeste eraldamise standard |
99,9% eemaldamine kuni 3 mikronini |
|
Mürakontroll |
Heliisolatsioon + summuti trimmisüsteem |
OSHA töömüra juhis |
Vähem kui 85 dBA või sellega võrdne 1 meetri kaugusel |
Rakendused ja tööstuse kasutusjuhtumid
Gaas-elektrijaamad
Küttegaasi toiteribad kuni 400 MW gaasiturbiinidele, vähendades torujuhtme rõhku 70 baarilt stabiilsele 25 baarile.
01
Kemikaalide ja väetiste rajatised
Pidev toitegaasi konditsioneerimine ammoniaagi ja metanooli sünteesiahelate jaoks rangete rõhuhälvetega ±0,1 baari.
02
Rasked tööstuslikud põletid
Terasetehaste ja klaasitehaste puhul voolu skaleerimine vahemikus 500 Nm³/h kuni 12 000 Nm³/h, mis hoiab ära põleti leekide, hoides rõhu stabiilsust ±5% piires.
03
LNG taasgaasistamise terminalid
Ümbritseva -temperatuuriga maagaasi kõrge-rõhu reguleerimine ja mõõtmine kuni 100 baari enne kaubanduslikku võrku sisestamist.
04
Biometaani võre sissepritse
Madala-voolu, keskmise-rõhuga libisemised on integreeritud gaasikromatograafidega reaalajas-gaasi kvaliteedi analüüsiks, maksumõõtmiseks ja võrku sisestamiseks.
05
Tehniline kohandamine
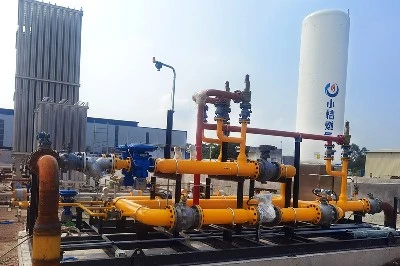
Meie insenerimeeskond tarnib projekti{0}}valmis 3D-konstruktsioonimudelid 15 tööpäeva jooksul, võimaldades paralleelset vundamendi ehitamist ja kontrollides enne tarnimist vahekaugust-.
Tehase{0}}programmeeritud vooarvutid suhtlevad natiivselt Modbusi TCP/IP, Profibusi või Ethernet/IP kaudu, kasutades DCS-i otseseks integreerimiseks{1}}seadistatud andmeregistreid.
Libuk kasutab 100% töö-/ooterežiimi konfiguratsiooni koos automaatse, PLC{1}}käivitatud ümberlülitusega, mis aktiveerub, kui siserõhk või voolu dispersioon ületab eelseadistatud parameetreid.
Konstruktsiooniraamid ja kaitseümbrised on kohandatud{0}}konstrueeritud nii, et need taluvad äärmuslikke keskkonnamõjusid vahemikus -40 kraadi kuni +55 kraadi.
Tootmine ja kvaliteedikontroll
Kõrgsurvegaasitorude põkk-keevitused läbivad enne konstruktsiooni kokkupanekut ASME B31.8 järgi täieliku radiograafilise testimise (RT), mille viivad läbi ASME Section IX ja AWS D1.1 sertifitseeritud keevitajad koos püsiva templituvastusega täieliku jälgitavuse tagamiseks.
Kokkupandud torustikuvõrke testitakse hüdrostaatiliselt 1,5-kordsel maksimaalsest kavandatud rõhust minimaalse tööajaga 4 tundi.
QC meeskond kontrollib sulamikomponente ja ventiile, kasutades käeshoitavaid XRF-analüsaatoreid positiivse materjali identifitseerimise (PMI) jaoks, et kontrollida metallurgilist vastavust Mill Test Reports (MTR){0}.
Isolatsioonikorrosiooni (CUI) vältimiseks rannikuäärsetes keskkondades rakendame SA 2.5 peaaegu-valge metalli lõhkamist, millele järgneb spetsifikatsiooni järgi kolme-kihi epoksüsüsteem (kokku 320 mikronit DFT), pikendades esimese suurema hoolduse (TSFM) aega 10+ aastani.
Koostame ja tarnime võtmed kätte kvaliteediraamatu{0}}, mis sisaldab MTR-e, NDT logisid, jälgitavaid keeviskaarte, koodiarvutusi ja kalibreerimislehti-samaaegselt seadmete tarnimisega.
Tehase vastuvõtutest (FAT)
Tehnikud viivad läbi külma ahela testimise kõigis väliinstrumentide, solenoidide ja keskvoolu arvutipaneeli vahelistes sisend-/väljundpunktides, et kinnitada ohutusloogikat ja kõrge/madala rõhu väljalülitamist enne, kui libisemine meie põrandalt lahkub.
Hüdrotesti järgne pneumaatiline lekkekatse{0}} viiakse läbi gaasilise lämmastikuga maksimaalse töörõhu juures, et kontrollida mullide-tihedust ja järgida kohalikke lenduvate heitmete piiranguid.
Meie kvaliteeditiim kasutab laser{0}}jälgija skannimist lõpetatud libisemisel, et kontrollida ankur-poltide koordinaatide täpsust, et vältida kohapealset joondust.
Elektriahelad läbivad põhjaliku järjepidevuse, isolatsioonitakistuse ja suure{0}}potentsiaali (hi-pott) testimise kõigis toitejaotus- ja maandusvõrkudes.
Vastavus ja sertifikaadid
ASME U (surveanumad) ja PP (survetorustiku) templite sertifitseeritud omanik, mis võimaldab kasutusele võtta Põhja-Ameerika nafta- ja gaasi- ning kommunaalkapitali projekte vastavalt ASME koodinõuetele.
Projekteerimis- ja tootmisprotsessid vastavad surveseadmete direktiivile 2014/68/EL, mis toetab CE-märgistust mooduli H kaudu gaasi edastamise ja jaotamise rakenduste jaoks Euroopa Liidus.
Sulandkeevitusprotsesse juhitakse ISO 3834-2 sertifitseeritud keevituskvaliteedi juhtimissüsteemi alusel, mis tagab jälgitavad keevitusprotseduurid ja dokumenteeritud protsessijuhtimise kõigis survet sisaldavates koostudes.
Hädaseiskamise (ESD) mõõteriistasilmuseid rakendatakse IEC 61508 SIL 2 või SIL 3 järgi sertifitseeritud komponentide abil, olenevalt riskiklassifikatsioonist ja projekti ohutuse terviklikkuse taseme nõuetest.
Välistele kontrolliasutustele, nagu DNV, Lloyd's Register, TÜV ja Bureau Veritas, tagatakse täielik juurdepääs kindlaksmääratud tootmise hoidmispunktide ajal, mida toetavad täielikud tootmis- ja kvaliteedidokumentatsiooni paketid.
KKK
K: Mis on tüüpiline tarneaeg tellimuse kinnitamisest saatmiseni?
V: Standardne tootmisaeg on 10–14 nädalat, olenevalt konfiguratsioonist ja testimise ulatusest. Kiireloomuliste projektide puhul võib osaline -eelne kokkupanek ja FAT-i kiirendatud ajakava lühendada seda umbes 8–10 nädalani.
K: Milline garantiiaeg on PRMS-süsteemile ette nähtud?
V: Süsteemile kehtib tavaliselt 18–24-kuuline garantii alates kasutuselevõtust või 24-kuuline garantii alates tarnimisest, olenevalt sellest, kumb saabub varem. Kriitilised komponendid, nagu regulaatorid ja vooluarvutid, järgivad eraldi OEM-i garantiitingimusi.
K: Kuidas on süsteem rahvusvahelise tarne ajal pakendatud ja kaitstud?
V: Iga libisemine on kinnitatud tugevdatud terasest eksporditavale raamile ning kaitstud -korrosioonivastase mähise ja niiskustõkkekilega. Tundlikud instrumendid on lisaks põrutus-paigaldatud ja vajadusel vaakum-tihendatud.
K: Milliseid maksetingimusi rahvusvaheliste tellimuste puhul tavaliselt aktsepteeritakse?
V: Standardtingimused on 30% ettemaks ja 70% saldo enne saatmist pärast FAT-i heakskiitu. Pikaajaliste partnerite jaoks saab korraldada ka LC at sight või verstaposti-põhiseid maksestruktuure.
K: Kui kaua kohapealne{0}}paigaldamine ja kasutuselevõtt tavaliselt aega võtavad?
V: Tavaline paigaldamine võtab 5–10 päeva olenevalt torujuhtme valmisolekust ja asukoha tingimustest. Täielik kasutuselevõtt, sealhulgas kontuuride kontrollimine ja kalibreerimine, nõuab tavaliselt 3–5 lisapäeva.
K: Millist{0}}müügijärgset tugiteenust on pärast kasutuselevõttu saadaval?
V: Tehniline kaugtugi on tõrkeotsingu ja süsteemidiagnostika jaoks saadaval 24 tunni jooksul. Kohapealse-inseneri väljasaatmine korraldatakse tavaliselt 3–7 tööpäeva jooksul, kui see on vajalik.
K: Kui sageli vajab süsteem kalibreerimist või kontrolli?
V: Voolu mõõtmise süsteeme soovitatakse üldiselt kalibreerida iga 12 kuu tagant. Suure-väärtusega maksuarvestuse rakendustes valivad mõned operaatorid 6–9-kuulised kinnitustsüklid.
K: Kas pikaajaliseks{0}}kasutamiseks on saadaval varuosi?
V: Kriitilise tähtsusega varuosi, nagu andurid, regulaatorid ja klapikomplektid, hooldatakse minimaalselt 10-aastase tarnekohustusega. Tavaliste konfiguratsioonide jaoks saab hädaolukorra asenduskomplektid tarnida 72 tunni jooksul.
K: Kas süsteemi saab integreerida olemasolevatesse juhtimis- või SCADA-süsteemidesse?
V: Jah, see toetab standardseid tööstuslikke sideprotokolle ja seda saab kaardistada otse enamiku DCS/SCADA platvormidega. Eelkonstrueeritud andmesildid vähendavad kasutuselevõtu ajal integreerimisaega.
Kuum tags: maagaasirõhu reguleerimise ja mõõtmise libisemise, Hiina maagaasirõhu reguleerimise ja mõõtmise libisemise tootjad